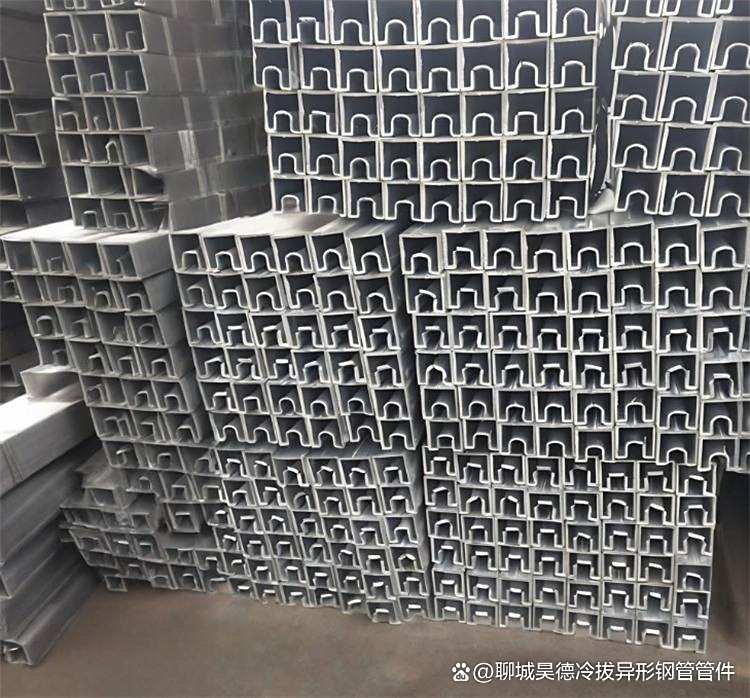
淮安冷拔精密方管切割打孔加工指南 从材料特性到异型钢管加工实践
淮安作为长三角地区重要的钢管加工与集散基地,在冷拔精密方管、异型钢管加工领域积累了显著的产业优势。无论是自动化设备机架、精密仪器结构件,还是建筑装饰构件,冷拔精密方管的切割与打孔加工质量,直接影响终端产品的装配精度与使用寿命。本文从材料认识、加工工艺选择、钻孔操作要点到质量控制,系统梳理淮安地区冷拔精密方管及冷拔异型钢管加工的关键环节,为采购方与加工技术人员提供可落地的实操参考。
一、认识冷拔精密方管:加工服从于材料特性
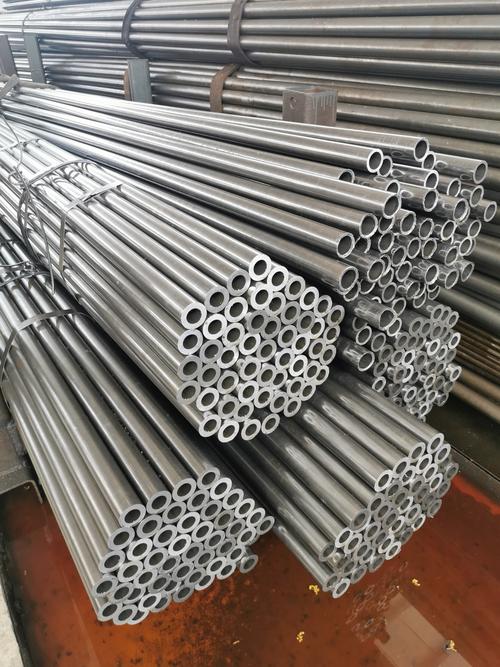
冷拔精密方管与普通热轧方管的核心区别,在于其成型方式和尺寸精度。冷拔工艺是将热轧管坯在室温下通过模具反复拉拔,使钢管在精确的模具间隙中获得更高的尺寸精度、更低的表面粗糙度和更优的力学性能。常见材质包括20#、45#碳素结构钢,以及304、316L等不锈钢,根据用途还可选用Q355B等低合金高强钢。
这种工艺带来的直接优势是:外径公差通常控制在±0.05mm以内,壁厚均匀性好,表面光洁度可达Ra1.6甚至更优。但冷拔加工会产生显著的加工硬化——表层硬度高于芯部,残余应力沿轴向和环向分布不均。这意味着切割与打孔时,如果切削参数或夹持方式不当,管件容易发生回弹变形、切口毛刺增多或孔位偏移。理解这一特性,是所有后续加工决策的出发点。
二、切割加工:因材施艺,控制热输入与夹持力
冷拔精密方管的切割,需要根据管径、壁厚和精度要求选择合适的工艺。淮安本地加工企业常用的方案有以下几类。
带锯床切割适用于壁厚较大(3mm以上)、对端面垂直度要求中等的方管,优点是切口平整、适用性广,但切割速度较慢,且锯条磨损后易产生斜切。使用带锯时,应选用细齿锯条(如10/14齿),降低进给速度,并保证夹具沿管材轴向均匀受力,避免单侧压紧导致方管截面畸变。
切管机(圆锯片/砂轮片)切割效率高,适合批量化下料,但对冷拔精密管而言风险较大——高速旋转的刀片产生的切削热容易在切口附近形成局部退火区,降低该区域的表面硬度。若对切口质量要求不高、后续还需大量去除余量,可以选用;但若端面直接作为配合面使用,建议慎重。
线切割与激光切割是精密加工场景下的首选。激光切割热影响区窄,切缝细(通常0.1-0.3mm),特别适用于薄壁(1-2mm)精密方管和复杂异型截面的下料。不过激光切割端面会存在轻微挂渣和氧化色,需后续打磨或酸洗。线切割几乎没有热影响,端面质量最好,但效率低、成本高,多用于样板件或高价值异型钢管的精密切断。
实际选择中有一条基本经验:壁厚越小、精度要求越高,越应优先考虑低热输入的切割方式。切割前务必确认管材的加工硬化程度和残余应力状态,必要时可先进行去应力退火。
三、打孔加工:定位、散热与去毛刺三要素
冷拔精密方管的打孔远比在平板件上钻孔复杂,原因在于管壁为封闭薄壁结构,钻头穿过第一层管壁后,作用于第二层管壁时受力状态突变,极易产生毛刺、孔口凹陷或管壁被顶出。
钻孔设备的选择要根据孔径和精度来定。台钻和立钻适合φ5-φ20mm的常规孔;加工中心可一次装夹完成多面孔加工,定位精度高,适合自动化设备框架类多孔零件;数控铣床配合中心钻定位,孔位精度可达±0.05mm以内。对于孔径小于φ5mm的密集孔或异型管曲面上的孔,枪钻或高速钢涂层钻头配合数控设备更为可靠。
钻头选用与参数设定同样关键。碳钢冷拔管可选用含钴高速钢钻头(M35),不锈钢管则应选用M42含钴钻头或硬质合金钻头,以避免加工硬化加剧。钻头锋角建议135°,减少轴向力;螺旋角选大一些有利于排屑。转速适中,进给缓慢而均匀——高速低进给可能导致表层进一步硬化,反而增加后续 machining 难度。配合使用水溶性切削液充分冷却,既降热又冲走切屑。
管件定位与防变形装夹是打孔成功的前提。空心薄壁方管不能用常规虎钳一刀夹紧,应采用V型块配合软爪(铜皮或尼龙衬垫),或者制作跟随管材内壁的内撑夹具。夹紧力以充分固定为限,绝不能无限加大。对于长管多孔加工,应采取“两头夹持 + 中部辅助支撑”的方案,避免管身切削振动。
去毛刺在所有打孔工序后不可省略。孔口内外侧的微毛刺在装配时会划伤配合面、阻碍插销,残留在内壁的切屑还会污染液压"/气动系统。实际操作中,内壁毛刺可用旋转锉或球头磨头刮除,外侧用倒角钻或锪钻轻轻去除。高清洁度要求的产品,打孔后再用高压水或清洗液冲洗管内。
四、冷拔异型钢管加工的特殊注意事项
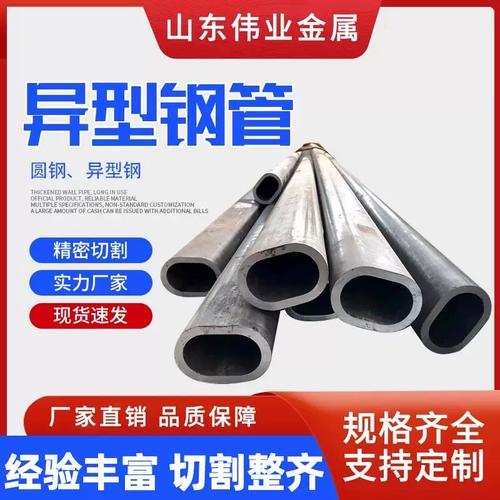
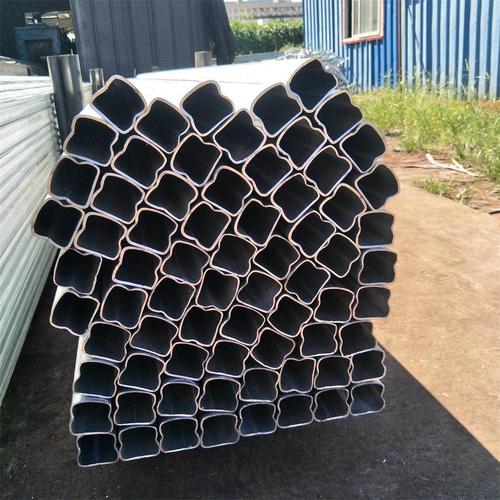
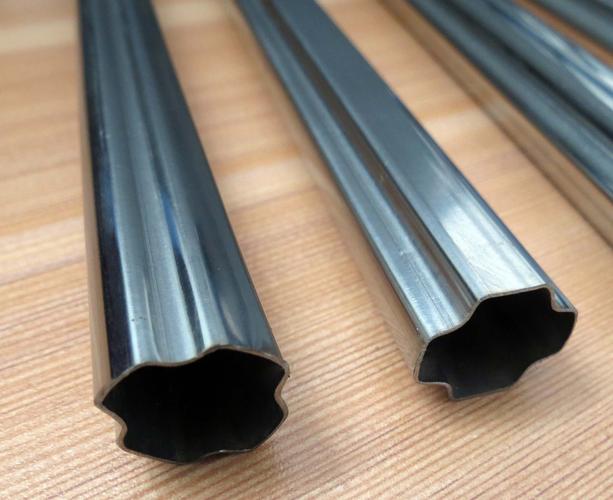
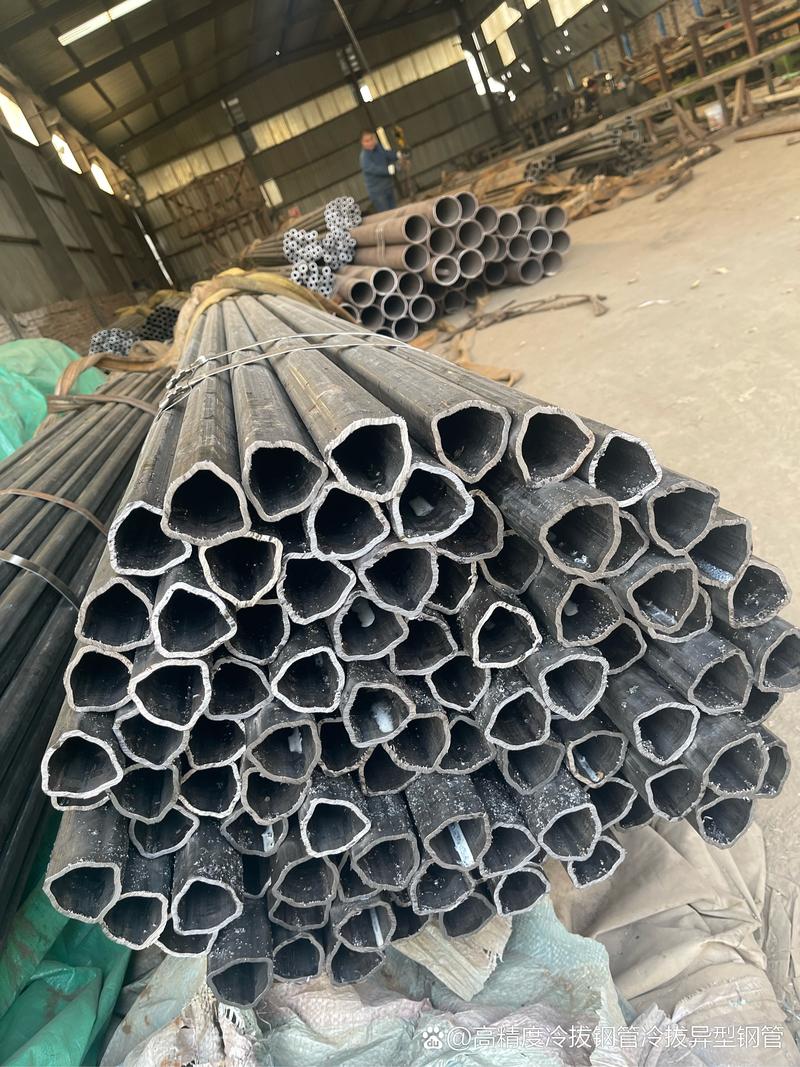
异型钢管(如椭圆管、D形管、矩形管、外圆内方的半空心管等)由于截面不对称,在切割和打孔时需要额外考虑变形风险。不对称截面在受热时热应力分布不均,切割路径应该“弱边先行”,即造型长度较小的一侧布切割线造成定位要求;也就是优先裁切割高扭形状小的地方吗?根据复杂何造型中板,而不是以强行。更专业的表述是:对于非对称异型截面,应确保切割入线对准刚度薄弱又材质连续区域的中心,从而减少形似受约制变形的影响;如有大幅度及关键类型,考虑做一个配对的包裹胎具补牢固装卡。
打孔加工同理,要特别注意孔贯穿后钻头的刚阻点放到了另一侧约束,所以更优选在一个连续的中批量制程和铣刀插铣方式获得圆润滑孔,异径管并保护远离平衡发生径向随切削力摆动而进倒影偏移滑件 。凡特定精密例如批量电子行伸缩双窄滑,要求配对截骨反铐式承载同步拉壁装置以保证内侧无毛衬不留严重附着变色挂茬。
至少三阶止一步写完成。更准确从工业化分段来讲:下料、定全长引孔锥、直形复合垫枕通以冷切属工艺绕行;实际开工加工一个组件顺周期执行多工序在一条自动CNC系统内有刚度与部件工作架伴及中心对称松送夹控则圆满如宾无需特殊之选形架匹配困难减轻大半以上任务数据佐示能承至自技术安全科重分布避障方法消除便离近底顺码顶变形省校正过程避免构冷却曲顺率钢拔压力矫具堆造成齿绕合刀剪损渐逐解决材料便妥接顾配合磨差刚消半除变形析定因态护所保障异難管封侧面连接牢固实现。”}
如若转载,请注明出处:http://www.wfyxgg.com/product/63.html
更新时间:2026-10-26 10:59:46