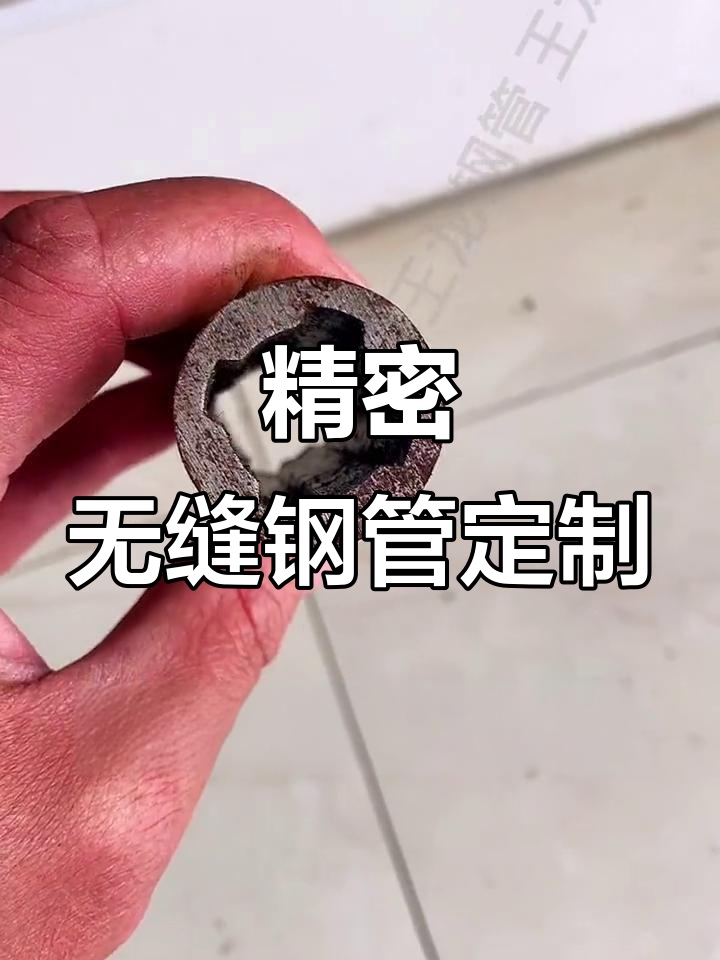
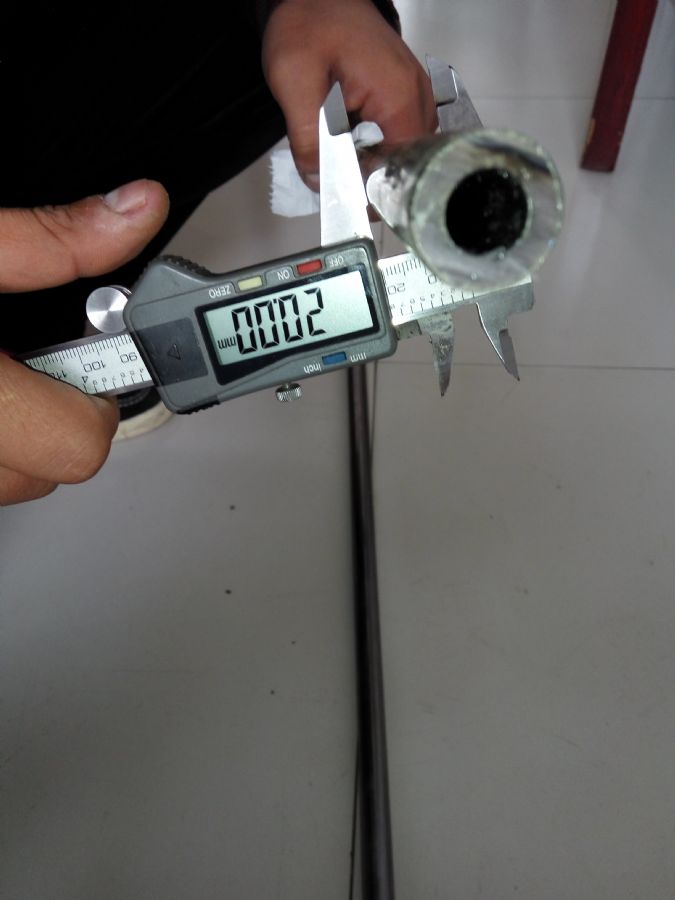
不锈钢异型管生产工艺 冷轧为主,冷拔为辅的精密制造之道
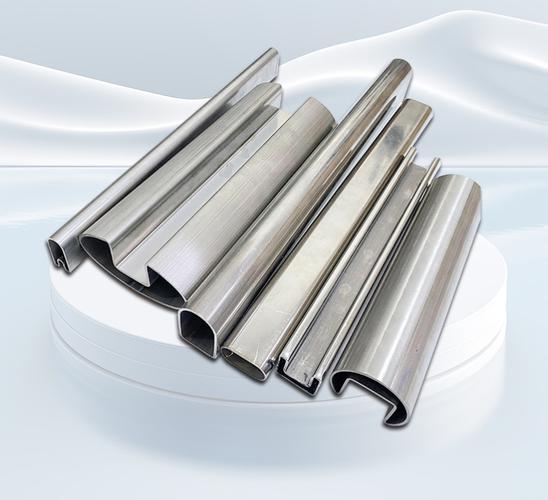
在现代工业领域,不锈钢异型管因其耐腐蚀、高强度及美观的表面,被广泛应用于建筑装饰、医疗器械、汽车制造和精密仪器等行业。而异型管的成形质量,很大程度上取决于其生产工艺的选择与控制。目前,行业普遍采用“冷轧为主,冷拔为辅”的生产模式,尤其在冷拔异型钢管加工中,这一组合既能保证尺寸精度,又能满足复杂截面形状的需求。
一、冷轧:异型管成形的主力军
冷轧是不锈钢异型管生产中的核心工艺。它利用多辊轧机对管坯进行连续轧制,逐步将圆形管材变形为所需的异型截面。这一过程具有以下显著优势:
- 高尺寸精度:冷轧能够实现±0.05mm以内的壁厚公差,外径公差可控制在±0.1mm,满足精密装配要求。
- 优良的表面质量:轧辊与管材之间的相对滑动小,避免划伤,表面粗糙度可达Ra0.8μm以下,甚至镜面效果。
- 高效的批量生产:冷轧适合大批量、长尺寸管材的生产,自动化程度高,生产效率是冷拔的3-5倍。
- 材料利用率高:通过孔型设计,可实现近净成形,减少后续加工余量。
正是这些优点,使得冷轧成为异型管生产的主流选择,特别适用于方形、矩形、椭圆形及对称截面管材的大规模制造。
二、冷拔:复杂截面与高精度的补充
当异型管的截面形状非常复杂(如多孔、齿形、不对称薄壁),或对力学性能和尺寸精度有特殊要求时,冷拔工艺便发挥其不可替代的作用。冷拔异型钢管加工是将经过预处理(退火、酸洗、润滑)的管坯,通过特定模具拉拔成形。其特点如下:
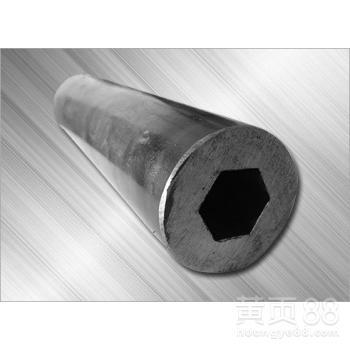
- 灵活的截面适应性:冷拔模具可根据截面形状专门设计,能生产冷轧难以加工的极端异型管,如内螺旋管、水滴管、六角管等。
- 优异的力学性能:冷拔产生强烈的加工硬化,使管材强度、硬度显著提高,同时可通过后续热处理调节韧性。
- 更小的壁厚偏差:对于薄壁异型管(壁厚0.1-1mm),冷拔可达到±0.02mm的精度。
- 表面光洁度高:在良好润滑条件下,冷拔表面粗糙度可达Ra0.4μm,且无氧化皮。
冷拔的缺点也很明显:生产效率低(多道次拉拔)、模具成本高、长度受限(通常6米以内)。因此,它仅作为冷轧的补充,用于小批量、高附加值或特殊需求的订单。
三、冷轧与冷拔的协同工艺路线
在实际生产中,不锈钢异型管往往采用“冷轧+冷拔”的联合工艺。例如:先用冷轧将圆管轧制成接近最终截面的异型管,再通过1-2道次冷拔修正尺寸、提高精度并强化性能。对于复杂截面,也可先冷拔成型,再冷轧整形。这种组合充分发挥了冷轧的高效性与冷拔的灵活性,兼顾了成本与品质。
典型流程包括:
- 管坯准备(热轧或冷轧退火管);
- 冷轧成型(多辊轧机);
- 中间退火与酸洗;
- 冷拔精整(合格模具);
- 最终热处理(固溶、光亮退火);
- 矫直、切割、检测。
四、冷拔异型钢管加工的关键控制点
要保证冷拔异型管的质量,需重点控制以下环节:
- 模具设计:工作锥角、定径带长度直接影响拉拔力与表面质量。
- 润滑工艺:采用磷酸盐+皂化处理,形成致密润滑膜,防止拉毛和模具磨损。
- 道次变形量:一般控制在15%-25%,过大易开裂,过小则效率低。
- 热处理制度:每道次拉拔后需软化退火,消除加工硬化,恢复塑性。
五、发展趋势与市场应用
随着高端制造业对轻量化、精密化的需求提升,不锈钢异型管正朝着更薄壁、更复杂截面、更高精度方向发展。冷轧技术不断升级,如采用四辊、六辊甚至十八辊轧机,并引入智能控制;而冷拔加工则向近净成形和组合工艺进化,例如冷拔-冷轧-胀形复合。目前,这类异型管已大量应用于新能源汽车电池框架、精密传感器外壳、医疗导管等领域。
以冷轧为主、冷拔为辅的生产模式,是兼顾效率与品质的理想选择。对于冷拔异型钢管加工,精确的模具设计、严格的润滑与热处理控制是关键。只有将二者有机结合,才能生产出满足高端市场要求的不锈钢异型管。
如若转载,请注明出处:http://www.wfyxgg.com/product/46.html
更新时间:2026-10-26 09:54:30