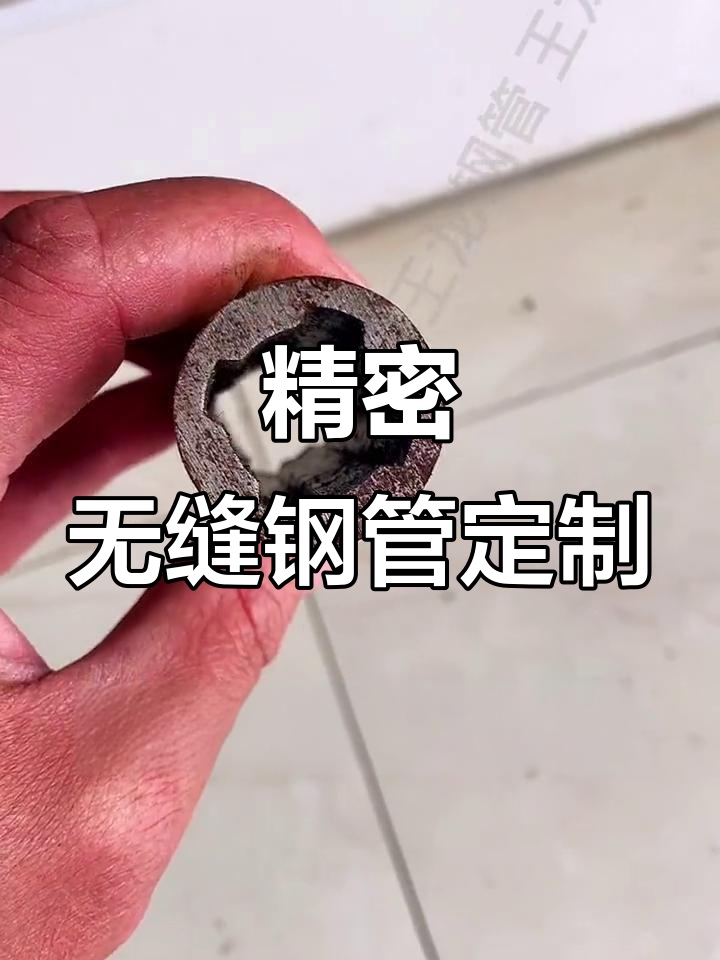
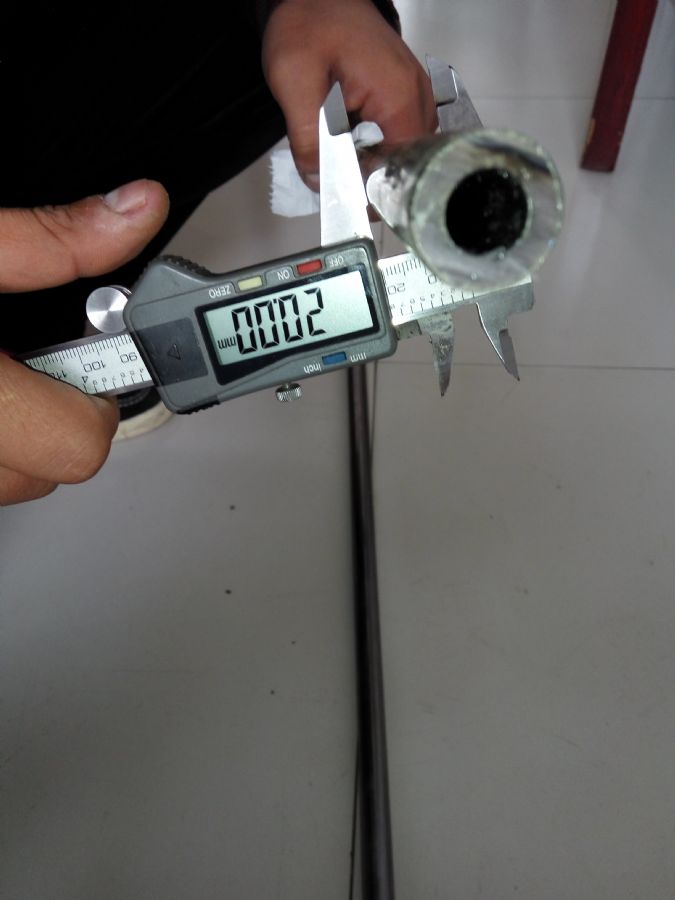
冷拔异型钢管与冷拔光亮圆钢 表面光滑可直接镀Cr的加工优势
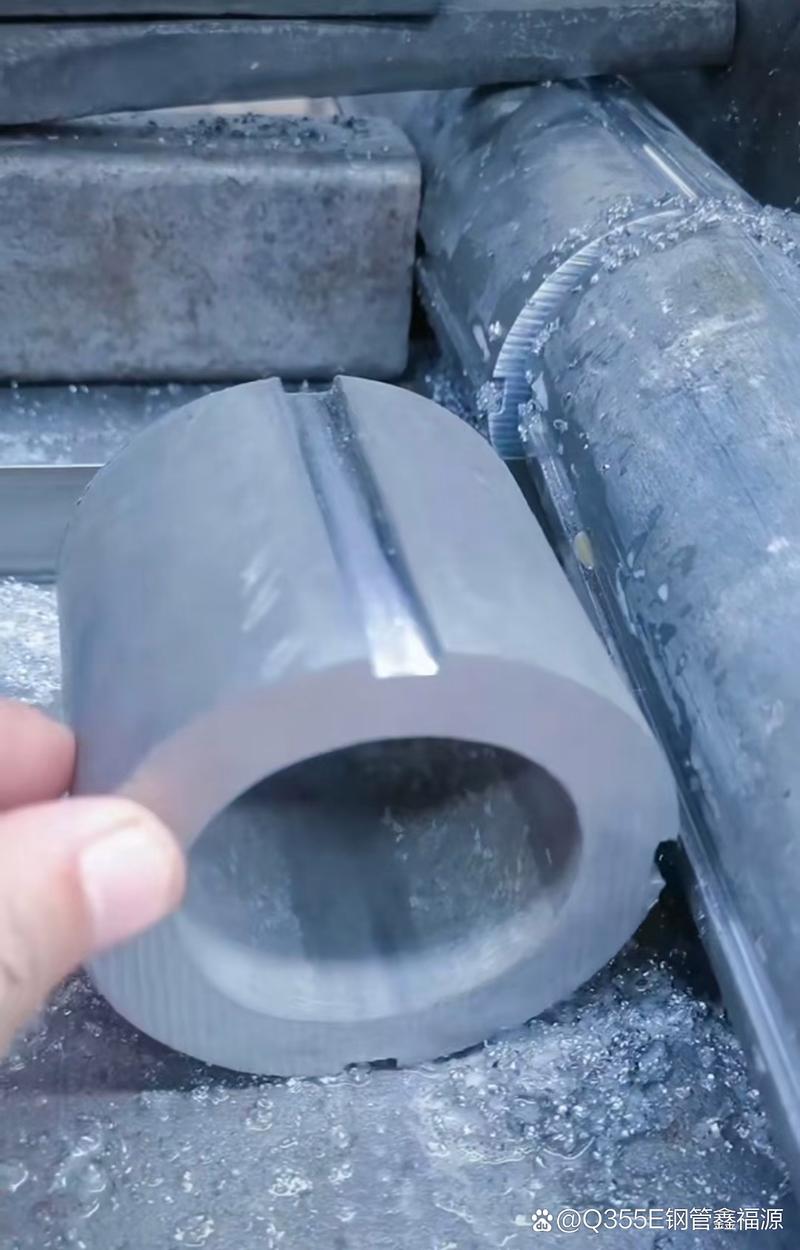
在精密制造与表面处理领域,冷拔异型钢管和冷拔光亮圆钢凭借优异的表面质量与尺寸精度,正成为众多高端应用的首选材料。尤其是“表面光滑可直接镀Cr”这一特性,大幅简化了前处理流程,降低了生产成本,同时提升了镀层结合力与成品美观度。本文将围绕冷拔异型钢管的加工工艺、冷拔光亮圆钢的表面优势,以及直接镀Cr的可行性与注意事项展开分析。
一、冷拔异型钢管加工的核心要点
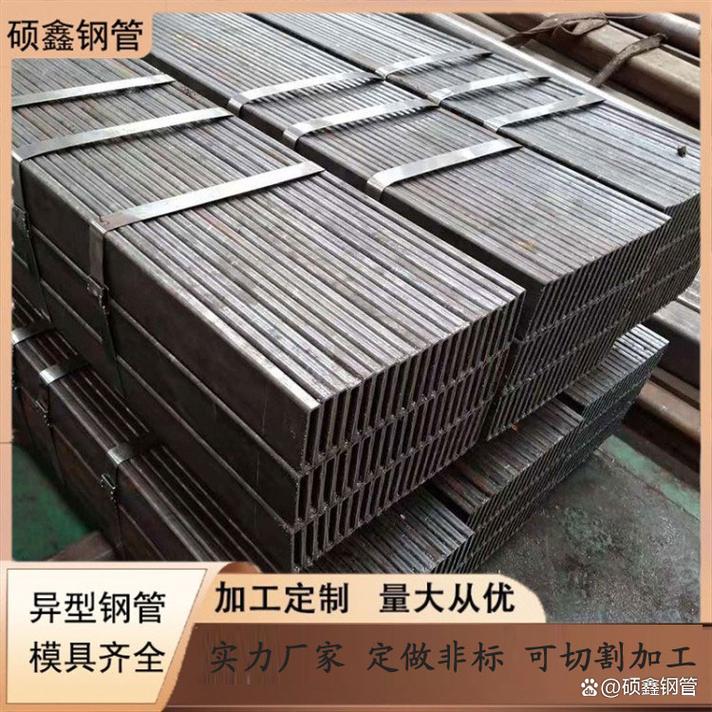
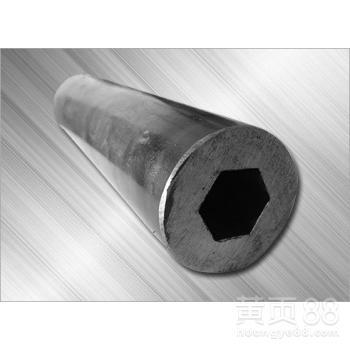
冷拔异型钢管是通过冷拔工艺将管坯在常温下拉拔成特定截面形状(如方形、矩形、椭圆、多边形及定制异型)的管材。其加工流程主要包括:管坯准备→退火→酸洗→磷化皂化→冷拔成形→矫直→去应力退火→精整。其中,冷拔模具的设计与润滑条件是决定异型管尺寸精度和表面粗糙度的关键。采用高精度硬质合金模具与优质拉拔油,可使钢管表面达到Ra0.4~0.8μm的光滑度,且壁厚均匀、截面轮廓清晰。这类冷拔异型钢管广泛用于汽车结构件、机械传动轴、家具框架及液压系统,既能减轻重量,又可避免后续大量机加工。
二、冷拔光亮圆钢:表面光滑的直接镀Cr基础
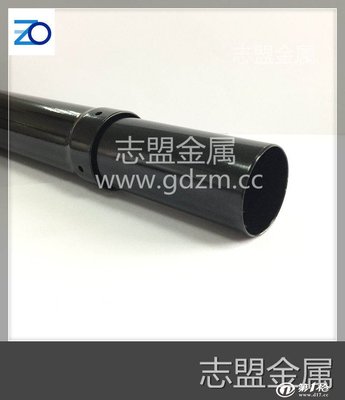
冷拔光亮圆钢是在冷拔圆钢基础上经光亮退火或精密冷拔后获得的高表面质量棒材。与普通热轧或酸洗圆钢相比,冷拔光亮圆钢具有以下特点:
- 表面粗糙度低(通常Ra≤0.8μm),无氧化皮、无脱碳层,肉眼可见金属光泽;
- 尺寸精度高,直径公差可控制在±0.02mm以内,圆度好;
- 组织致密,冷作硬化后强度提升,同时通过退火可调整塑性。
正因为表面光滑且洁净,冷拔光亮圆钢可直接进入电镀Cr工序,无需传统的手工抛光或长时间酸洗除锈。这显著缩短了生产周期,减少了废水排放,并避免了抛光过程中可能产生的尺寸偏差。
三、表面光滑可直接镀Cr的技术可行性
电镀硬铬(Cr)要求基体表面平整、无油污、无锈蚀。冷拔光亮圆钢与冷拔异型钢管在出厂时已具备较低的表面粗糙度和清洁度,只要在镀前进行常规的除油(如碱性清洗或超声清洗)和弱腐蚀活化(如稀硫酸浸蚀),即可获得结合力良好的铬层。实践表明,在Ra0.8μm以下的冷拔光亮表面直接镀Cr,镀层厚度10~20μm时,表面光洁度可达到镜面效果,显微硬度HV800~1000,耐磨性优异。对于冷拔异型钢管,需注意异型截面的边角处电流分布均匀性,适当调整挂具与辅助阳极,即可实现均匀镀覆。
值得注意的是,若冷拔过程中使用了含硅或含硫的拉拔润滑剂,必须彻底清除,否则会引起镀层起泡或麻点。因此,选择水溶性环保拉拔油并配合在线脱脂,是保证“直接镀Cr”稳定性的重要环节。
四、加工与镀Cr一体化应用建议
为充分发挥冷拔异型钢管和冷拔光亮圆钢的表面优势,建议:
- 在冷拔加工末道次采用高精度抛光模具,控制表面粗糙度≤0.6μm;
- 冷拔后立即进行去应力退火,避免放置过程中表面锈蚀;
- 储存与转运时使用防锈纸或气相防锈膜,保持表面洁净;
- 镀Cr前增加超声波除油与电解脱脂,确保表面无残留;
- 对异型钢管可采用象形阳极或旋转挂镀,提高边角镀层均匀性。
冷拔异型钢管加工与冷拔光亮圆钢的组合,为表面工程提供了“光滑即镀”的便捷路径。通过优化冷拔工艺与镀前处理,企业可以跳过抛光工序,直接获得高硬度、高光洁度的镀Cr表面,从而在机械零件、液压杆、装饰件及汽车配件等领域实现降本增效。随着冷拔精度与润滑技术的持续进步,“表面光滑可直接镀Cr”将成为精密钢管与圆钢的标配能力。
如若转载,请注明出处:http://www.wfyxgg.com/product/49.html
更新时间:2026-10-26 13:26:32