冷拔异型钢管加工 工艺解析与生产要点
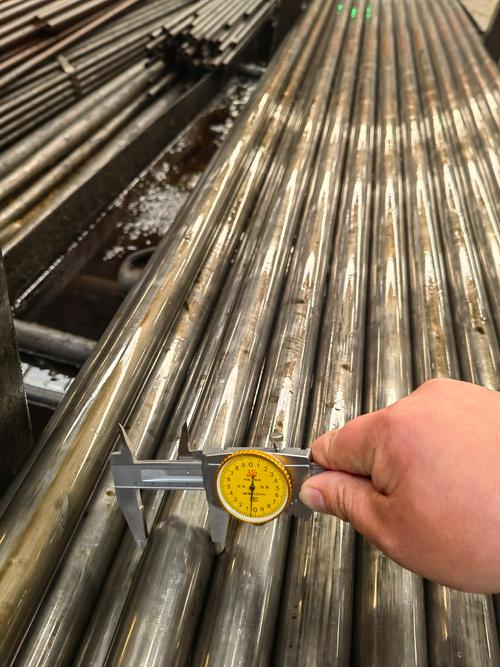
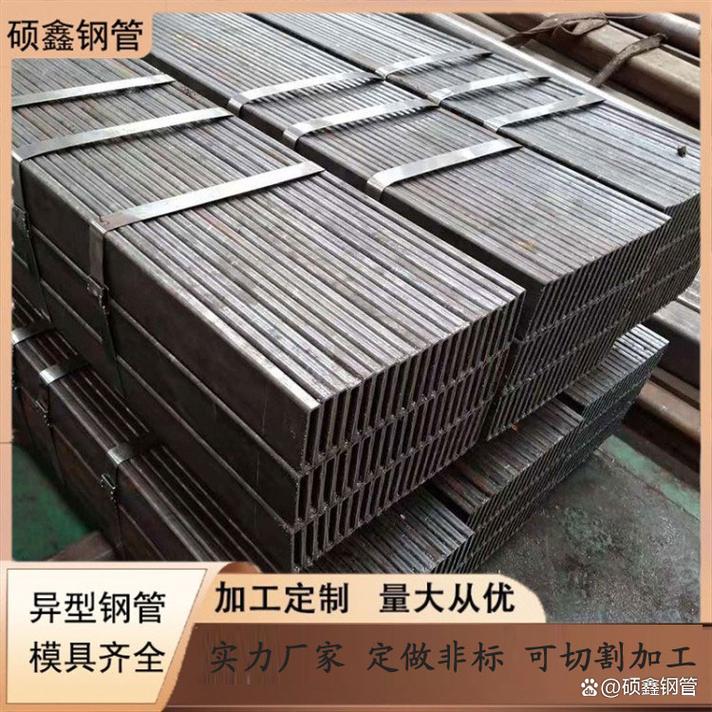
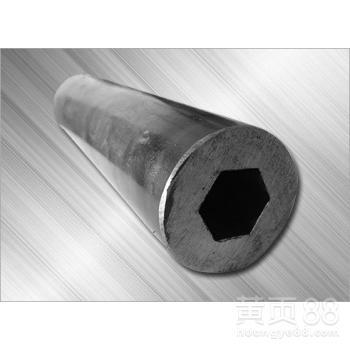
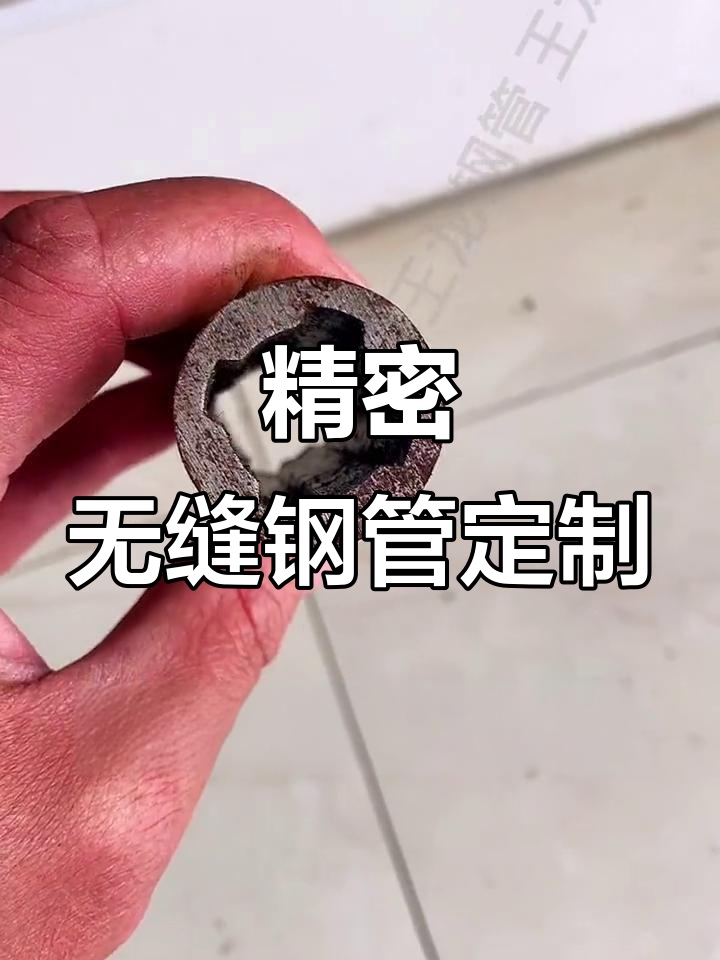
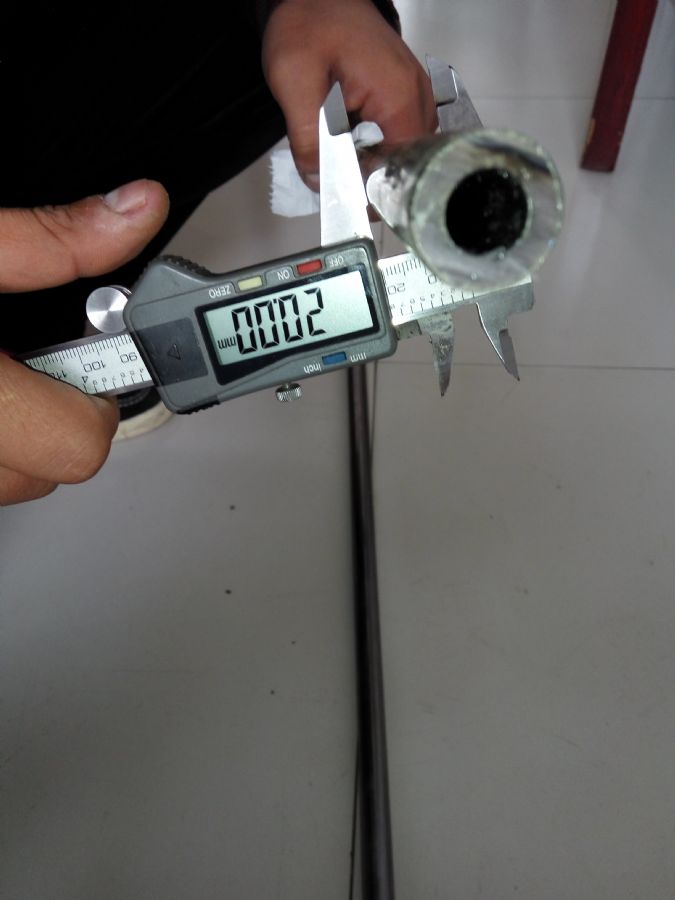
冷拔异型钢管是指采用冷拔工艺生产的、截面形状非圆形的无缝钢管,包括方形、矩形、六角形、椭圆形及其他复杂断面形状。由于其尺寸精度高、表面质量好、机械性能优越,广泛应用于机械制造、汽车、建筑、航空航天等领域。本文将从材料选择、加工工艺流程、质量控制及生产要点等方面进行系统阐述。
一、原材料选择与准备
冷拔异型钢管的原材料通常为热轧圆管坯或无缝钢管。材料牌号根据用途选择,常见的有20#、45#、16Mn、40Cr等碳素结构钢和合金结构钢。原材料需经过检验,确保化学成分和力学性能符合标准。生产前需进行酸洗、磷化、皂化等表面处理,以去除氧化皮并为后续冷拔润滑做准备。
二、冷拔异型钢管加工工艺流程
- 管坯准备:将圆管坯按定尺切断,进行矫直和表面清理。
- 酸洗与润滑:酸洗去除氧化铁皮,磷化形成多孔磷酸盐膜,皂化处理增加润滑性,减少拉拔摩擦力。
- 冷拔成型:采用冷拔机将管坯通过特定形状的模具拉拔,使其截面发生塑性变形而获得异型断面。根据变形量大小可采用单道次或多道次拉拔,中间需进行退火以消除加工硬化。
- 退火处理:拉拔后钢管存在加工硬化,需进行光亮退火或再结晶退火,恢复塑性以便继续加工。
- 矫直与精整:对退火后的钢管进行矫直,保证直线度,并进行端头切割、去毛刺。
- 成品检验与包装:检验尺寸精度、表面质量、力学性能,合格后涂油防锈、捆扎包装。
三、关键工艺控制点
- 模具设计:异型模具的孔型设计直接影响产品尺寸精度和表面质量。模具材料需具备高硬度和耐磨性,常用硬质合金或合金工具钢。
- 拉拔速度与润滑:拉拔速度过高易导致断管或表面划伤,需合理控制;润滑效果直接影响模具寿命和产品表面光洁度。
- 变形量分配:道次变形量过大会导致裂纹,过小则效率低。需根据材料塑性合理分配各道次变形量,一般碳钢单道次减壁量控制在20%-30%。
- 热处理工艺:退火温度和时间需精确控制,避免晶粒粗大或脱碳。
四、常见质量问题及对策
- 表面裂纹:多因变形量过大或润滑不良,应优化道次变形量并加强润滑。
- 尺寸超差:模具磨损或安装不正所致,需定期检查模具并及时更换。
- 壁厚不均:管坯偏心或模具间隙不均,应选用高精度管坯并调整模具。
- 内表面划伤:芯头润滑不足或表面粘附金属,需改善润滑并清理芯头。
五、
冷拔异型钢管加工是一项工艺复杂、技术密集的生产过程。从原材料准备到成品出厂,每一道工序都需严格控制。通过合理的工艺设计、模具优化和过程管理,可稳定生产出高精度、高性能的冷拔异型钢管,满足各行业对异型管材的需求。随着制造业向高端化发展,冷拔异型钢管加工技术也将持续向精密化、自动化方向演进。
如若转载,请注明出处:http://www.wfyxgg.com/product/51.html
更新时间:2026-10-26 13:15:04